


Cov pa roj carbon sib npaug (Ceq) yog ib qho tseem ceeb tshaj plaws rau kev ntsuas qhov weldability ntawm Q390B thiab nws txoj kev pheej hmoo ntawm qhov txias txias.

1. Carbon Equivalent (Ceq) Range rau Q390B
Lub Ceq rau Q390B tsis yog ib tus nqi tas li, tab sis ib qho kev txwv siab tshaj plaws uas tau teev tseg los ntawm tus qauv. Nws qhov raug / qhov tseeb ntau yam hauv kev lag luam tsim hlau yog muab los ntawm nws cov tshuaj muaj pes tsawg leeg txwv hauv GB / T 1591-2018.
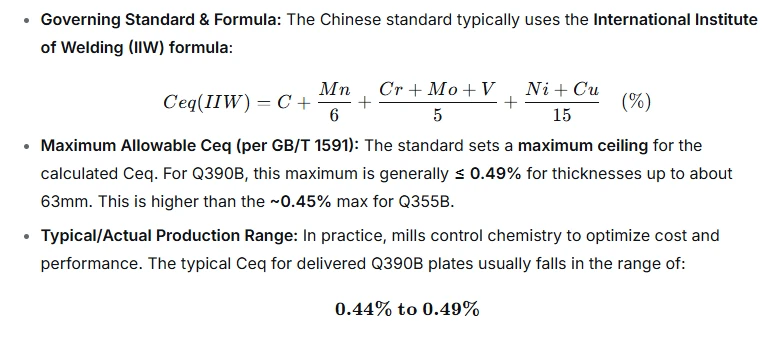
Qee cov neeg tsim khoom tuaj yeem tsom mus rau qis kawg (~ 0.44-0.46%) txhawm rau txhim kho weldability, thaum lwm tus thawb mus rau qhov txwv kom ntseeg tau tias lub hom phiaj muaj zog tau ntsib nrog cov nqi qis dua.
Ntsiab Lus:Thaum yuav khoom Q390B, tus nqi Ceq tiag tiag yuav tsum tau teev rau ntawm Daim Ntawv Pov Thawj Zeb Xeem. Tsis txhob cia siab rau qhov ntau yam; siv tus nqi muab rau koj cov txheej txheem welding.
2. Ceq cuam tshuam li cas rau khaub thuas Cracking Susceptibility
Txias tawg (tseem hu ua hydrogen-induced cracking los yog qeeb cracking) yog ib qho kev pheej hmoo loj thaum vuam siab - zog, qis- alloy steels xws li Q390B. Lub Ceq yog tus kwv yees ncaj qha ntawm qhov kev pheej hmoo no los ntawm cov txheej txheem hauv qab no:
Qhov Txuas: Ceq → Hardenability → Microstructure → Susceptibility
High Ceq → High Hardenability:
Cov qauv Ceq kwv yees cov hlau muaj peev xwm los tsim cov theem nyuaj thaum txias txias. Txhua lub ntsiab lus hauv cov qauv ua rau muaj kev hloov pauv lub Sijhawm -Temperature- Hloov pauv (TTT) daim duab mus rau sab xis, txhais tau tias cov ntawv martensite txawm tias qeeb qeeb.
Kev txias txias → Tsim cov Hard Martensite:
Thaum lub sij hawm welding, Thaum tshav kub kub-Qhov cuam tshuam (HAZ) yog rhuab mus rau qhov kub thiab txias thiab tom qab ntawd txias sai heev los ntawm cov hlau puag ncig. Yog tias Ceq siab, HAZ yuav hloov mus rau qhov nyuaj, nkig martensite ntau dua li softer ferrite / pearlite.
Martensite + Hydrogen + Stress=Txias Cracking:
Qhov no yog qhov classic "peb-factor" qauv rau txias cracking:
Susceptible Microstructure (Martensite):Muab los ntawm lub siab Ceq. Martensite muaj qhov toughness tsawg thiab nws yooj yim rau kev tawg.
Hydrogen (H):Taw qhia los ntawm cov dej noo hauv vuam flux, shielding gas, los yog phaj nto kab mob.
Tensile Stress:Inevitable los ntawm thermal shrinkage thiab kev sib koom ua ke.
Hydrogen atoms diffuse thiab sib sau ua ke hauv kev ntxhov siab martensitic HAZ. Thaum muaj kev sib xyaw ua ke tseem ceeb, lub nkig tawg tawm, feem ntau teev lossis hnub tom qab vuam ("qeeb" tawg).
Tswv yim cuam tshuam rau Vuam Q390B
Vim tias Q390B's Ceq (0.44-}0.49%) yog qhov siab dua li cov hlau me me (piv txwv li, ~ 0.35% rau Q235) thiab nruab nrab siab dua Q355B, cov txheej txheem vuam nruj yog tsis sib tham.
| Ceq (IIW) Range | Vuam txheej txheem cuam tshuam rau Q390B |
|---|---|
| ~0.44 - 0.46% | Moderate Risk. Preheating is mandatory for most thicknesses (>10-15 hli). Kev tswj hwm nruj ntawm cov khoom siv hydrogen yuav tsum tau ua. |
| ~0.47 - 0.49% | Kev pheej hmoo siab. Siab dua preheat/interpass kub yuav tsum tau. Tej zaum yuav xav tau kev siv ultra- qis hydrogen electrodes (<5ml/100g deposited metal). Post-weld heat treatment (PWHT) may be necessary for thick, highly restrained joints. |
Yuav Tsum Muaj Kev Txom Nyem:
Preheat & Interpass Temperature Control:Qhov no yog thawj tswj. Preheating slows tus nqi txias, cia HAZ hloov mus rau softer, ntau ductile microstructures (xws li, bainite) es tsis txhob martensite. Qhov yuav tsum tau preheat kub (piv txwv li, 80℃- 150 degree) yog ncaj qha txiav txim los ntawm lubtiag Ceq thiab phaj thickness.
Ultra-Low Hydrogen Xyaum:
Siv qis-hydrogen (H4) lossis qis heev-hydrogen (H5, H10) cais cov khoom siv vuam.
nruj me ntsis ci electrodes raws li cov chaw tsim tshuaj paus specs.
Khaws cov khoom ua haujlwm kom qhuav (tsis muaj dej noo, dej khov, xeb).
Optimal Thaum tshav kub kub input:Khaws cov khoom siv hluav taws xob hauv qhov tsim nyog. Tsawg dhau txhawb kom ceev ceev txias thiab martensite. Siab dhau heev tuaj yeem ua rau cov nplej HAZ ntau dhau, txo cov tawv nqaij.
Tshaj tawm -Weld Heat Treatment (PWHT): For thick sections (often >30-40mm) los yog cov pob qij txha nruj heev, ib qho kev nyuaj siab ci ci (piv txwv li, 550-600 degree) yog siv los ua kom kub siab martensite, diffuse tawm hydrogen, thiab txo kev ntxhov siab.
Welding Procedure Qualification (WPQR):Cov txheej txheem kev tsim nyog yuav tsum suav nrog kev nyuaj ntawm kev hla HAZ kom paub tseeb tias nws tsis dhau qhov kev txwv tsis pub dhau (feem ntau 350 HV10) thiab tsis muaj qhov tawg.
Cov ntsiab lus
Cov pa roj carbon sib npaug (Ceq) ntawm Q390B, feem ntau yog 0.44-0.49%, yog ib qho kev ntsuas ncaj qha ntawm nws txoj kev xav ua nyuaj, tawg -rhiab martensite hauv weld HAZ. Qhov siab Ceq no piv rau qis dua - qib zog hauv paus ua rau nws muaj kev cuam tshuam rau qhov txias txias. Yog li ntawd, vuam Q390B xav tau kev tswj xyuas nruj, qis- cov txheej txheem hydrogen nrog yuav tsum tau preheating, nrog rau qhov tsis haum rau qhov tshwj xeeb Ceq tus nqi thiab tuab. Tsis quav ntsej txog qhov kev sib raug zoo no yog qhov ua rau muaj kev puas tsuaj loj tshaj plaws hauv cov khoom siv steel hlau.